
 Servicios
 Mecanizado CNC
 Fundición a presión
 Chapa de metal
 Prototipado
 Moldeo por inyección
 Arquitectura y decoración
 Industrias
 Regalos y artesanías
 Nueva energía
 Equipos industriales
 Eléctrico
 Automotor
 Hardware
 Recursos
 Nuevo
 Blog
 Preguntas frecuentes
 Descargar


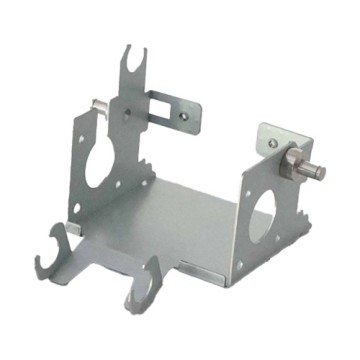
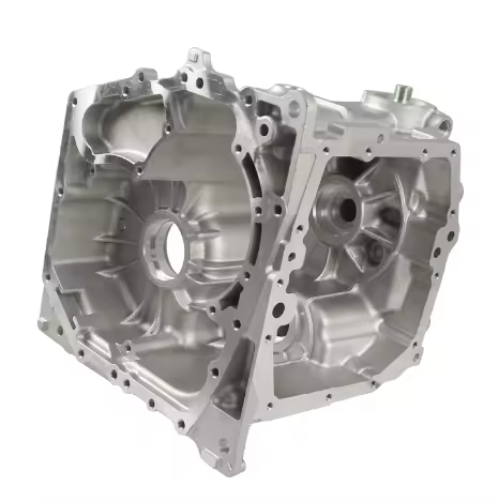
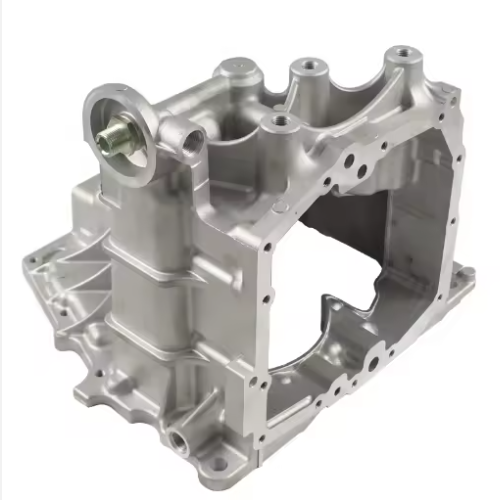
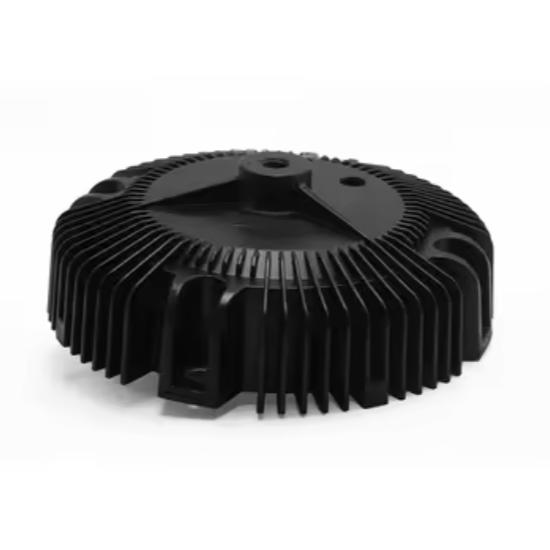
Fábrica china de fundición de aluminio a presión: Carcasas de transmisión de alta precisión de los principales proveedores.
Caja de transmisión es la carcasa exterior de la caja de cambios de un automóvil. La caja de cambios es un mecanismo que se utiliza para cambiar la velocidad y el par motor. Un mal funcionamiento en la carcasa de la caja de cambios puede afectar a todo el sistema de transmisión. La fundición a presión de aleación de aluminio es el método de producción principal para casos de transmisión en turismos y vehículos comerciales.
¿Qué es la fundición a presión de aluminio?
La fundición de aluminio a presión es un proceso de fabricación de alta presión en el que el aluminio fundido se inyecta a presión en un molde de acero de precisión —conocido como matriz— para producir componentes con una forma casi definitiva. El resultado es una pieza densa, dimensionalmente uniforme y con una excelente calidad superficial.
En comparación con la fundición en arena o la fundición por gravedad, la fundición a presión ofrece tolerancias más ajustadas y una repetibilidad mucho mejor. Para geometrías complejas como casos de transmisiónEn aquellos casos donde los canales internos, los soportes de montaje y las superficies de sellado deben alinearse con precisión, esa consistencia no es opcional, sino fundamental.
Paso a paso: Cómo se fabrican las carcasas de transmisión de aluminio fundido a presión
1 Diseño e ingeniería de matrices
Todo comienza con el troquel. Los ingenieros de utillaje transforman el diseño de la carcasa de la transmisión en un molde de acero de alta precisión, mecanizado normalmente con tolerancias de ±0,05 mm. El troquel debe tener en cuenta la contracción del material, la mecánica de eyección y la ubicación de la línea de separación; decisiones que afectan directamente a la calidad final de la pieza.
💡 Un mal diseño de la matriz es una de las causas más comunes de defectos de fundición. Invertir en herramientas rigurosas desde el principio es, sin excepción, más rentable que corregir problemas posteriormente.
2 Preparación y fusión de aleaciones
La aleación de aluminio —comúnmente ADC12 o A380 para aplicaciones automotrices— se funde en un horno de mantenimiento a aproximadamente 700 °C (1300 °F). El material fundido se desgasifica y se trata para minimizar la porosidad y las inclusiones de óxido, ya que ambas comprometen la integridad estructural del producto terminado. casos de transmisión.
💡 La selección de aleaciones no está estandarizada entre todos los proveedores. Los compradores siempre deben solicitar certificaciones de materiales e informes de pruebas espectrográficas.
3 Inyección a alta presión
El aluminio fundido se inyecta en la cavidad del molde a presiones que oscilan entre 10 000 y 30 000 psi mediante un sistema hidráulico de cámara fría. Esta presión impulsa el material hacia todos los rincones del molde (nervaduras internas, salientes para los orificios de los pernos, conductos de fluido) antes de que comience a solidificarse.
⚡ El tiempo de llenado suele ser inferior a un segundo. La velocidad y la presión juntas son las que dan como resultado el fundido a presión. piezas de fundición a presión de aluminio su densidad característica y definición de la superficie.
4 Refrigeración y expulsión
El molde se enfría mediante canales internos de agua o aceite. La velocidad de enfriamiento controlada influye en la estructura granular y, por consiguiente, en las propiedades mecánicas. Una vez que la pieza alcanza la rigidez suficiente —generalmente en cuestión de segundos o minutos, según el espesor de la pared—, el molde se abre y la pieza fundida se expulsa.
⚠️ Un enfriamiento demasiado rápido o demasiado lento genera tensiones residuales o deformaciones. Aquí es donde la ingeniería de procesos distingue a los proveedores competentes de los mediocres.
5 Recorte, inspección y acabado
Las rebabas y el material de la compuerta se eliminan mediante prensas de recorte. A continuación, la pieza fundida pasa por un control de calidad: inspección dimensional, rayos X o tomografía computarizada para detectar porosidad interna y pruebas de presión cuando corresponda.
Opciones de acabado de superficie para casos de transmisión incluir:
- Voladura — para una textura uniforme y la eliminación de escamas
- Mecanizado CNC — para superficies de sellado, orificios roscados y alojamientos de cojinetes
- Anodizado o recubrimiento — para resistencia a la corrosión en entornos operativos adversos
¿Por qué la fundición de aluminio a presión supera a las alternativas?
⚖️
Ventaja de relación fuerza-peso
Las aleaciones de aluminio alcanzan resistencias a la tracción de 200 a 300 MPa, manteniendo al mismo tiempo un peso de los componentes sustancialmente inferior al de sus equivalentes de hierro o acero, un factor clave para alcanzar los objetivos de eficiencia de combustible de la flota.
📐
Repetibilidad dimensional a escala
La fundición a presión produce piezas con una gran consistencia dimensional a lo largo de miles de ciclos, lo que reduce o elimina el mecanizado secundario de muchas características, acorta los plazos de entrega y reduce los costes unitarios.
♻️
Eficiencia de los materiales
Los canales de alimentación, las compuertas y el material sobrante son totalmente reciclables y se pueden reintegrar al metal fundido, lo que reduce considerablemente las tasas de desperdicio en comparación con los métodos de mecanizado a partir de lingotes.
Lo que los compradores suelen pasar por alto: la capacidad de procesamiento del proveedor.
El proceso de fundición a presión en sí mismo es bien conocido. La variable que realmente determina los resultados de calidad es la disciplina del proceso del proveedor: la consistencia con la que controlan los parámetros de inyección, los perfiles de enfriamiento y la composición química de la aleación en cada lote.
En LVMANuestro equipo trabaja con clientes del sector automotriz e industrial que requieren piezas de fundición a presión de aluminio con alta complejidad y estrictos requisitos de consistencia. Basándose en más de 20 años de experiencia en fabricación En nuestra propia planta de producción, integramos la fundición a presión con el mecanizado de precisión CNC posterior en un único flujo de trabajo coordinado, de modo que las superficies de sellado, los orificios de los cojinetes y las características roscadas se procesan y validan bajo el mismo sistema de calidad.
Esta integración elimina el riesgo de errores durante la transferencia de componentes y ofrece a los clientes un único punto de responsabilidad, desde la aleación en bruto hasta el componente terminado.
Para compradores que buscan casos de transmisión En grandes volúmenes, ese tipo de visibilidad integral vale más de lo que sugiere el precio unitario cotizado.
Preguntas frecuentes
Q1 ¿Qué aleaciones de aluminio se utilizan con mayor frecuencia para la fundición a presión de las carcasas de las transmisiones?
Las aleaciones de aluminio ADC12 y A380 son las más utilizadas en las carcasas de transmisiones automotrices. Ambas ofrecen una excelente combinación de fluidez, facilidad de fundición y resistencia mecánica. Los compradores siempre deben solicitar certificaciones de materiales e informes de análisis espectrográficos para verificar la composición de la aleación en cada lote.
Segundo trimestre ¿Qué presión se utiliza durante el proceso de fundición a presión de aluminio?
El aluminio fundido se inyecta en la cavidad del molde a presiones que suelen oscilar entre 10 000 y 30 000 psi mediante un sistema hidráulico de cámara fría. Esta inyección a alta presión garantiza que el material llene por completo el molde —incluidas las nervaduras internas, los soportes de los orificios para los pernos y los conductos de fluidos— antes de que comience la solidificación.
Tercer trimestre ¿Cómo se compara la fundición a presión con la fundición en arena o la fundición por gravedad para las carcasas de las transmisiones?
La fundición a presión ofrece tolerancias mucho más estrictas y una repetibilidad dimensional muy superior en comparación con la fundición en arena o por gravedad. Para las carcasas de transmisión, donde los canales internos, los soportes de montaje y las superficies de sellado deben alinearse con precisión, esta consistencia es fundamental. La fundición a presión también produce una calidad superficial superior y permite mayores volúmenes de producción de forma más eficiente.
Cuarto trimestre ¿Qué controles de calidad se realizan en las carcasas de transmisión fundidas a presión?
Tras el proceso de fundición, las carcasas de transmisión suelen someterse a una inspección dimensional para verificar las tolerancias, a una radiografía o tomografía computarizada para detectar porosidades o huecos internos, y a pruebas de presión para confirmar la estanqueidad. El mecanizado CNC de superficies críticas, como las caras de sellado, los orificios roscados y los alojamientos de los cojinetes, se realiza y valida bajo un sistema de calidad unificado.
Q5 ¿Por qué es tan importante el diseño de la matriz en la producción de carcasas de transmisión de aluminio?
El molde es la base de todo el proceso de fundición. Un molde bien diseñado tiene en cuenta la contracción del material, la mecánica de eyección y la ubicación de la línea de separación, factores que influyen directamente en la calidad final de la pieza. Un mal diseño del molde es una de las causas más comunes de defectos de fundición, por lo que invertir inicialmente en herramientas de precisión resulta mucho más rentable que solucionar los problemas de calidad una vez iniciada la producción.
Q6 ¿Qué opciones de acabado superficial existen para las carcasas de transmisión de aluminio fundido a presión?
Entre las opciones comunes de acabado superficial se incluyen el granallado para lograr una textura uniforme y eliminar la cascarilla, el mecanizado CNC para superficies de sellado, orificios roscados y alojamientos de cojinetes, y el anodizado o recubrimiento protector para una mayor resistencia a la corrosión en entornos operativos exigentes. El método de acabado adecuado depende de los requisitos funcionales y ambientales específicos de la aplicación.
¡Consulta ahora!
Para obtener más información sobre nuestros servicios de mecanizado, suba sus planos y datos de contacto. Responderemos a sus preguntas y le proporcionaremos un presupuesto al instante.
Obtain Information
If you have any needs, please feel free to contact me and I will be happy to serve you.