
 Servicios
 Mecanizado CNC
 Fundición a presión
 Chapa de metal
 Prototipado
 Moldeo por inyección
 Arquitectura y decoración
 Industrias
 Regalos y artesanías
 Nueva energía
 Equipos industriales
 Eléctrico
 Automotor
 Hardware
 Recursos
 Nuevo
 Blog
 Preguntas frecuentes
 Descargar


01
Diseño de texturas de moldes para moldeo por inyección: principios y caso práctico
22/07/2025
En la fabricación moderna, textura de la superficie del molde Se ha convertido en una parte importante del control de calidad del producto. La tecnología de tratamiento de superficies de precisión no solo puede realzar el aspecto visual del producto, sino también mejorar significativamente sus características funcionales.
Además de mejorar la estética, la textura de la superficie también afecta la funcionalidad del producto. La textura puede reducir los reflejos, disimular defectos y mejorar la resistencia al desgaste. Por lo tanto, los fabricantes deben determinar la solución de textura óptima en función del escenario de aplicación específico del producto, teniendo en cuenta las propiedades del material, los costes de producción y los requisitos de rendimiento.
Para ayudarle a comprender mejor este aspecto clave del diseño de moldes, hemos preparado una introducción práctica a texturas de mohoEn las siguientes secciones, explicaremos los tipos de procesos de texturización de superficies y los escenarios de aplicación específicos de las diferentes texturas de superficie.
¿Qué es la textura superficial?
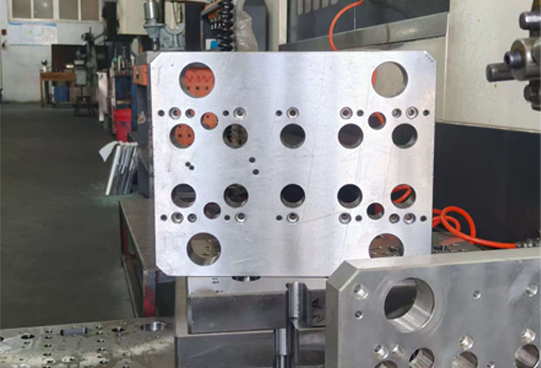
Para que comprenda mejor este aspecto clave del diseño de moldes, hemos preparado una introducción práctica a las texturas de moldes. En las siguientes secciones, explicaremos por qué la textura superficial es importante, los tipos de procesos de texturización y los escenarios de aplicación específicos de las diferentes texturas.
Parámetros importantes de la textura superficial
Poner
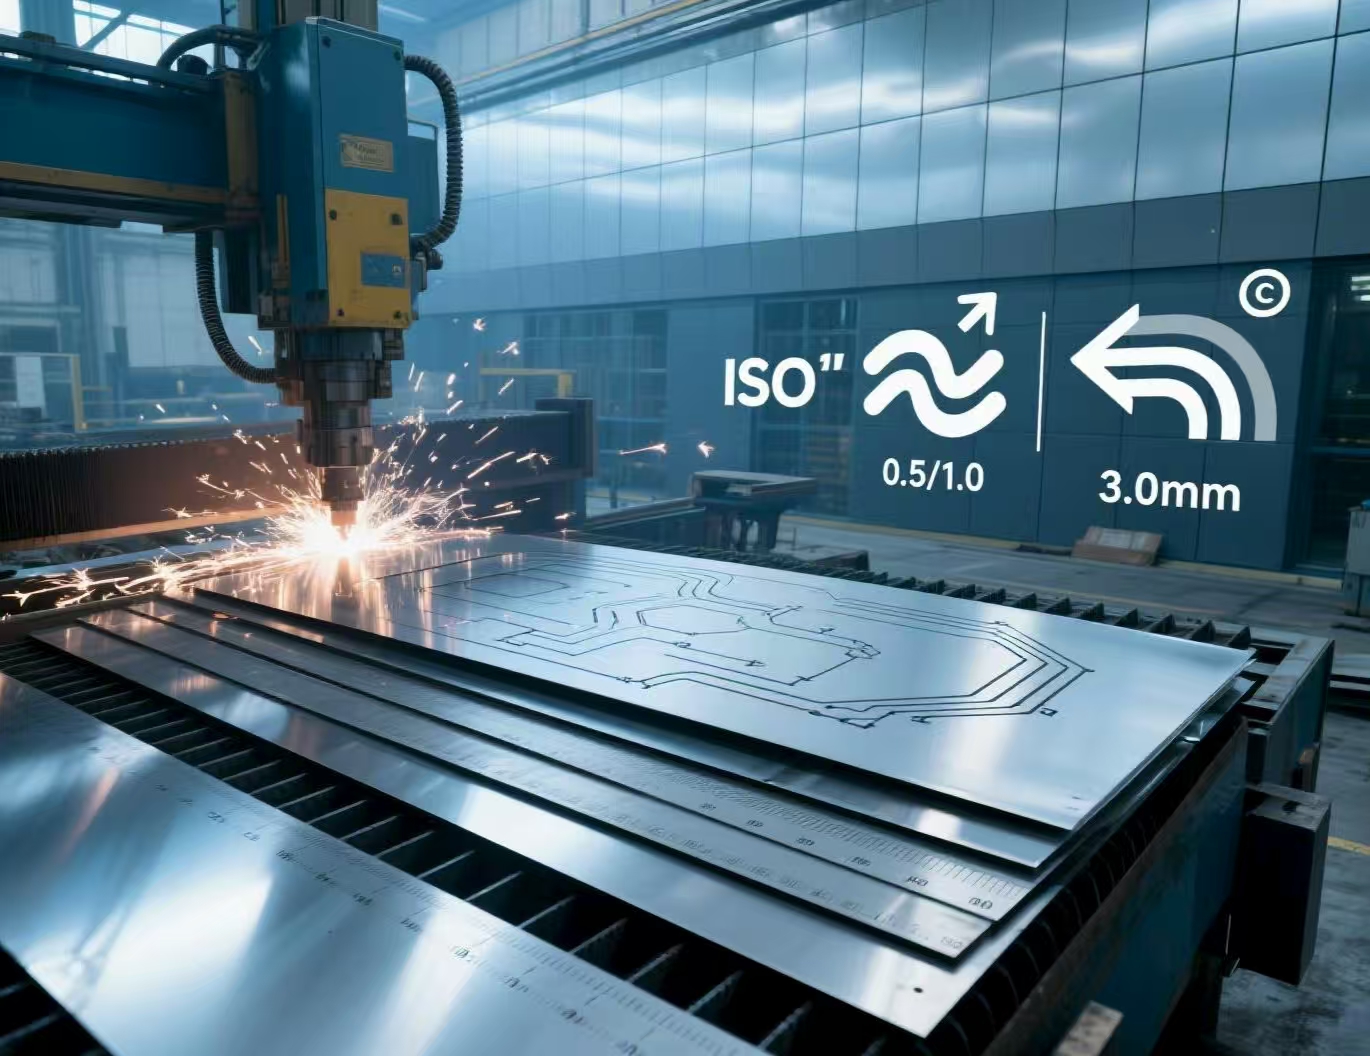
La dirección principal del patrón de la superficie está determinada principalmente por la tecnología de procesamiento específica. Por ejemplo, el fresado produce una textura rayada paralela a la trayectoria de la herramienta. El lijado forma un patrón de rayaduras que coincide con la dirección del movimiento del papel de lija.
Aspereza
La rugosidad superficial refleja el grado de irregularidad de la superficie. Una rugosidad superficial de Ra 0,8 μm se considera generalmente lisa, mientras que una rugosidad superficial de Ra 3,2 μm es significativamente más rugosa y se suele utilizar para tratamientos mate.
Ondulación
Las fluctuaciones periódicas causadas por la vibración del equipo o las variaciones en los parámetros del proceso cuando la máquina herramienta se desplaza sobre una superficie amplia. Un ejemplo típico es cuando un centro de mecanizado CNC corta a alta velocidad: la mínima vibración del husillo deja marcas onduladas características en la superficie de la pieza. Su longitud de onda suele estar entre 0,8 y 25 mm.
¿Por qué es tan importante la textura del moho?
La textura superficial de un objeto puede hacer que un producto sea más fácil de usar. No se trata solo de la apariencia; también tiene ventajas prácticas. Por ejemplo, puede facilitar el agarre de dispositivos médicos y hacerlos más antideslizantes, y puede hacer que un empaque atractivo se sienta suave y agradable al tacto. Además, también puede mostrar las características de la marca a través de diseños especiales.
Métodos principales para crear texturas de moldes
Veamos ahora los tres métodos principales que se utilizan para crear texturas en la superficie de los moldes:
1. Pulido

Utilice pasta abrasiva, papel de lija, rueda de pulido y otras herramientas para dar un acabado mecánico a la superficie del molde y conseguir una superficie lisa con acabado de espejo.
Características
- ● La superficie puede ser muy lisa (como SPI A1).
- ● Elimine los pequeños arañazos y marcas de procesamiento para mejorar la calidad general del molde.
Impacto en los productos terminados
- ● Lograr que la superficie de la pieza moldeada por inyección presente un efecto espejo o de alto brillo, con una visión clara y un brillo intenso.
- ● Adecuado para piezas transparentes (como lentes, pantallas de lámparas) o productos con altos requisitos estéticos.
- ● Se requieren altos niveles de fluidez del material durante el moldeo por inyección, y es probable que aparezcan marcas de flujo o marcas de aire.
2. Chorro de arena

Se pulverizan arena fina, microesferas de vidrio y otras partículas sobre la superficie del molde mediante aire a alta presión para formar una textura cóncava y convexa fina y uniforme.
Características
- ● Se pueden obtener efectos de superficie esmerilados, mates y granulados.
- ● Elimina eficazmente las marcas de procesamiento y mejora la uniformidad de la superficie.
Impacto en los productos terminados
- ● La superficie del producto presenta una textura mate suave, no reflectante y resistente a las huellas dactilares.
- ● Puede ocultar pequeños defectos y mejorar el aspecto general del producto.
3. EDM - Mecanizado por descarga eléctrica
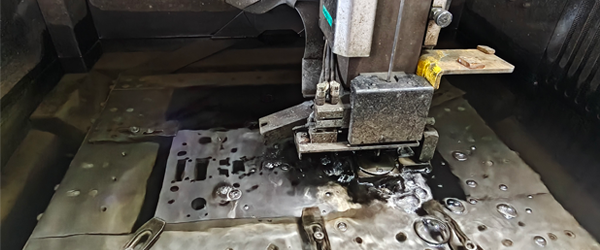
Mediante una descarga de alta frecuencia entre los electrodos, se libera una temperatura elevada en la superficie del molde, lo que provoca que el metal se funda y se vaporice, formando una textura de microporos.
Características
- ● Puede formar una textura rugosa uniforme en la superficie de los moldes de acero duro.
- ● La textura tiene cierta profundidad y un tacto metálico, lo que resulta adecuado para un estilo industrial.
Impacto en los productos terminados
- ● La superficie presenta una textura rugosa con una sensación de "picaduras", y la sensación visual tridimensional es fuerte.
- ● Es beneficioso mejorar la resistencia al deslizamiento y al desgaste del producto.
- ● Al llenar el material, es fácil que queden gases residuales en la textura, por lo que es necesario optimizar el diseño del desmoldeo y la evacuación de gases.
Estándar de acabado superficial SPI
El Estándar SPI El sistema de la Sociedad de la Industria del Plástico (SPI) es ampliamente utilizado para clasificar los acabados superficiales de los moldes. Categoriza los niveles de pulido de los moldes en cuatro grupos principales: A, B, C y D, cada uno con tres grados (A1–D3). Esta norma garantiza una calidad superficial uniforme para las piezas de plástico moldeadas y ayuda a los fabricantes a alinear sus expectativas de acabado.
Acabado espejo de alto brillo (A1–A3)
Este acabado, que se consigue mediante pulido con diamante, proporciona una superficie impecable, similar a un espejo, con el máximo brillo.
Estándar SPI | Finalizar | Método de finalización | Rugosidad superficial Ra |
|---|---|---|---|
A1 | Acabado de muy alto brillo | Pulidor de diamante de grano 6000 | 0,012 a 0,025 μm |
A2 | Acabado de alto brillo | Pulidor de diamante de grano 3000 | 0,025 a 0,05 μm |
A3 | Acabado brillante normal | Pulidor de diamante de grano 1200 | 0,05 a 0,1 μm |
Acabado semibrillante (B1–B3)
Pulido con papel de lija fino para crear una superficie lisa pero menos reflectante que la del Grado A.
Estándar SPI | Finalizar | Método de finalización | Rugosidad superficial Ra |
|---|---|---|---|
B1 | Acabado fino semibrillante | Papel de lija de grano 600 | 0,05 a 0,1 μm |
B2 | Acabado semibrillante medio | Papel de lija de grano 400 | 0,1 a 0,15 μm |
B3 | Acabado semibrillante normal | Papel de lija de grano 320 | 0,28 a 0,32 μm |
Acabado mate (C1–C3)
Este acabado, creado con papel de lija, produce una textura ligeramente rugosa y de bajo brillo.
Estándar SPI | Finalizar | Método de finalización | Rugosidad superficial Ra |
|---|---|---|---|
C1 | Acabado mate fino | Piedra de grano 600 | 0,35 a 0,4 μm |
C2 | Acabado mate medio | Piedra de grano 400 | 0,45 a 0,55 μm |
C3 | Acabado mate normal | Piedra de grano 320 | 0,63 a 0,70 μm |
Acabado texturizado (D1–D3)
Este acabado, aplicado mediante chorro de arena, da como resultado una textura rugosa y no reflectante.
Estándar SPI | Finalizar | Método de finalización | Rugosidad superficial Ra |
|---|---|---|---|
D1 | Acabado texturizado satinado | Piedra de 600 granos antes del granallado en seco con microesferas de vidrio n.° 11. | 0,8 a 1,0 μm |
D2 | Acabado texturizado seco | 400 piedras antes del granallado en seco #240óxido | 1,0 a 2,8 μm |
D3 | Acabado de textura rugosa | 320 piedras antes del granallado en seco #24óxido | 3,2 a 18,0 μm |
Caso de aplicación
Textura antideslizante para la carcasa de la pluma de insulina
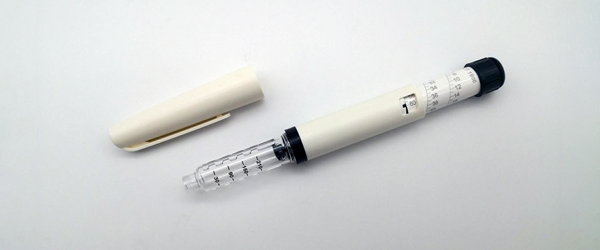
La superficie del molde, finamente texturizada, crea una microrrugosidad controlada en el exterior del cuerpo del bolígrafo, lo que mejora la seguridad operativa y proporciona un agarre cómodo. Este diseño de textura especial evita que el bolígrafo se resbale durante las inyecciones críticas.
Superficie mate para auriculares de realidad virtual
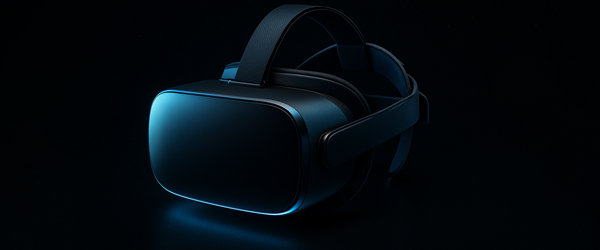
La textura del molde, tratada mediante chorro de arena, crea un efecto mate uniforme en la carcasa de los auriculares, eliminando los reflejos y los residuos de huellas dactilares.
Pulidor de espejos para salpicaderos de coche

La superficie pulida del molde, mediante pulido con diamante, crea un efecto espejo superior en los componentes del salpicadero. La topografía de la superficie, controlada con precisión, refleja elegantemente la luz ambiental a la vez que mantiene su resistencia a los arañazos.
Conclusión
La textura de la superficie del molde es fundamental para la producción de piezas moldeadas por inyección. Este artículo presenta brevemente los detalles del procesamiento de texturas y los estándares de acabado superficial, factores necesarios a considerar al seleccionar la textura del molde.
Si decide trabajar con una empresa experimentada en moldeo por inyección, sin duda acelerará la llegada de su producto al mercado. Los expertos de LVMA poseen un conocimiento sistemático de los estándares de superficie SPI y los procesos de tratamiento de superficies, y puede confiar en nuestra capacidad para ayudarle a determinar la textura superficial ideal que cumpla con sus objetivos de calidad.