
 خدمات
 التصنيع باستخدام الحاسوب (CNC)
 الصب بالقالب
 صفائح معدنية
 النموذج الأولي
 قولبة الحقن
 الهندسة المعمارية والديكور
 الصناعات
 هدايا وحرف يدوية
 الطاقة الجديدة
 المعدات الصناعية
 كهربائي
 السيارات
 الأجهزة
 موارد
 جديد
 مدونة
 التعليمات
 تحميل



ريد لو
مهندس مبيعات
يتمتع ريد بخبرة خمس سنوات في مجال المبيعات، تشمل إدارة الأعمال، وإدارة الجودة، والكتابة الفنية. وهو حاصل على درجة البكالوريوس في الهندسة، ولديه شغف كبير بالتعلم ومشاركة المعرفة والخبرات في مجال التشغيل الآلي والتصنيع.










التصنيع باستخدام الحاسوب للبلاستيك: دليل لخصائص المواد وطريقة القطع
تاريخ النشر: 2026-02-28
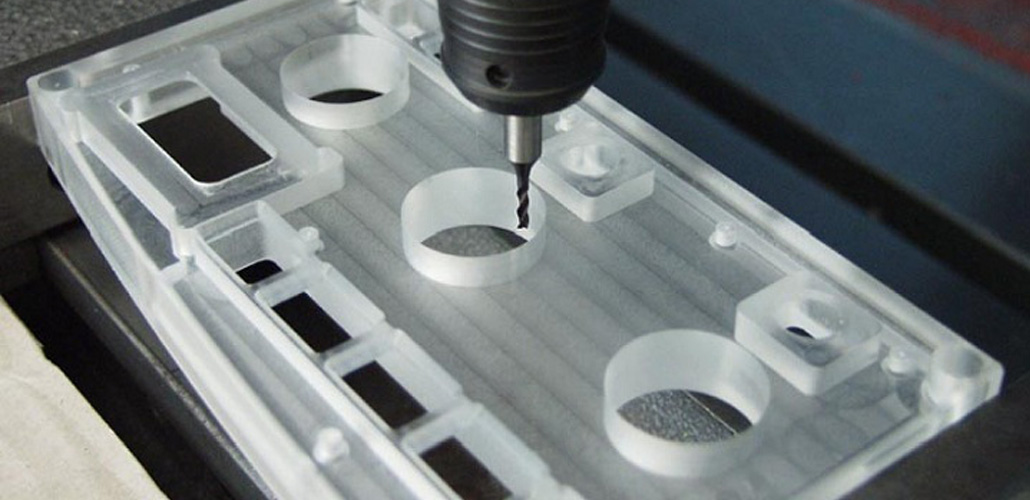
البلاستيك الهندسي مواد بوليمرية تتكون من مركبات ذات وزن جزيئي عالٍ، عادةً ما يزيد وزنها الجزيئي النسبي عن 5000. على الرغم من أن تركيبها الكيميائي يشمل بشكل أساسي الكربون (C) والهيدروجين (H) والأكسجين (O) والنيتروجين (N) والكبريت (S)، فإن بنيتها الجزيئية طويلة السلسلة تمنحها خصائص ميكانيكية وحرارية فريدة. يُصنع البلاستيك باستخدام الراتنج كمادة أساسية، مع إضافة مواد مختلفة لتحسين أدائه.
فهم طحن البلاستيك باستخدام الحاسوب يتطلب الأمر الاهتمام بحساسيتها الحرارية، وسلوكها المرن، وخصائص تكوين الرقائق.
خصائص معالجة البلاستيك الهندسي
تتميز المواد البلاستيكية الهندسية بموصلية حرارية منخفضة للغاية - حوالي 0.3% فقط من موصلية المعادن - ومعامل تمدد خطي أعلى بكثير (من 2 إلى 20 ضعف معامل تمدد المعادن). أثناء عملية التشغيل، تتركز معظم حرارة القطع عند حافة الأداة. ونظرًا لأن الحرارة تتبدد ببطء داخل المواد البلاستيكية، فقد يحدث ارتفاع موضعي في درجة الحرارة بسهولة، مما يؤدي إلى تشوهها أو تغير لونها أو انصهارها أو حتى احتراقها.
معامل مرونتها لا يتجاوز 1/16 إلى 1/10 من معامل مرونة المعادن. وقد تؤدي قوة القطع أو ضغط التثبيت المفرط إلى تشوه مرن كبير، مما يؤثر على دقة الأبعاد. لذلك:
- يجب أن تكون حواف القطع حادة للغاية
- ينبغي تقليل قوة التثبيت إلى الحد الأدنى
- ينبغي أن تظل قوة القطع معتدلة
على الرغم من أن المواد البلاستيكية سهلة التشكيل نسبياً نظراً لانخفاض صلابتها وقوتها، إلا أن اختيار المعلمات غير المناسبة قد يؤدي بسرعة إلى تلف جودة السطح.
اختيار قواطع التفريز
نظراً لضعف قوة البلاستيك ومقاومته للحرارة، فإن هندسة الأدوات تلعب دوراً حاسماً.
تشمل الميزات الموصى بها ما يلي:
- زاوية قطع كبيرة (25°–30°) لتقليل قوة القطع ودرجة الحرارة
- زاوية خلوص أكبر (18°–20°) لتقليل الاحتكاك
- قواطع طرفية ذات شفرتين لتحسين إخراج الرقائق
تشمل المواد الشائعة الاستخدام في صناعة الأدوات الفولاذ عالي السرعة المطلي بالتيتانيوم نيتريد (TiN) وكربيد النوع K (مثل YG6 وYG8). أما في الإنتاج بكميات كبيرة، فتتميز الأدوات المطلية بالماس بمقاومة فائقة للتآكل وعمر خدمة أطول.
عند قطع الألواح البلاستيكية، يفضل استخدام قواطع منشار الشق ذات عدد أقل من الأسنان وأخاديد رقائق ناعمة وواسعة لضمان إزالة الرقائق بكفاءة.
معايير القطع لطحن البلاستيك
بما أن البلاستيك يلين بسهولة تحت درجات الحرارة العالية، يُنصح باستخدام سرعات قطع منخفضة نسبيًا لمنع التصاق الرقائق. في الوقت نفسه، ونظرًا لانخفاض قوة المواد، يمكن استخدام معدلات تغذية أعلى وأعماق قطع متوسطة لتحسين الكفاءة وتقليل زمن الاحتكاك.
يتمثل الهدف الرئيسي في عمليات طحن البلاستيك في تحقيق التوازن بين سرعة القطع ومعدل التغذية للتحكم في الحرارة مع الحفاظ على الإنتاجية.
| نوع بلاستيكي | سرعة القطع (م/دقيقة) | معدل التغذية (مم/دورة) |
|---|---|---|
| البولي أميد (PA) | 150 – 180 | 0.25 – 0.35 |
| البولي بروبيلين (PP) | 120 – 150 | 0.20 – 0.30 |
| البولي كربونات (PC) | 150 – 200 | 0.15 – 0.50 |
| البولي يوريثان (PU) | 90 – 200 | 0.05 – 0.20 |
| بولي أوكسي ميثيلين (POM) | 200 – 250 | 0.05 – 0.15 |
| رقائق الفينول | 120 – 300 | 0.10 – 0.25 |
| الزجاج العضوي (PMMA) | 15 – 80 | 0.10 – 0.25 |
طرق الطحن العملية
ل قطع بلاستيكية مصنعة باستخدام تقنية CNCيُنصح باستخدام التثبيت الخفيف متعدد النقاط، خاصةً مع المكونات ذات الجدران الرقيقة، لمنع التشوه. ويُفضل استخدام تجهيزات مخصصة بدلاً من الملازم العامة.
عند طحن الصفائح الرقيقة (بسمك 1-15 مم):
- أبقِ المشابك قريبة من حافة التشغيل الآلي
- استخدم قواطع ذات قطر أصغر
- الحد من عمق القطع الشعاعي
- تجنب سرعة التغذية المفرطة
يُنصح بشدة باستخدام عملية الطحن الصاعد (الطحن الهابط)، خاصة عند تشكيل الحواف أو الخطوط المنحنية. فهي تساعد على تقليل التكسر والتشقق.
في عملية طحن الأسطح، يُنصح بالتحرك من الحافة الخارجية نحو المركز باستخدام مسارات دائرية للأداة. يجب تقليل معدل التغذية قرب نهاية القطع لتجنب الكسر المفاجئ وعيوب السطح.
بالنسبة للمواد البلاستيكية عالية المرونة مثل PTFE، يلزم استخدام أدوات حادة للغاية ومعدل تغذية أصغر لكل سن (خاصة بالقرب من مرحلة التشطيب) لتقليل تكوين النتوءات.
التبريد والتحكم في الرقائق
أثناء عمليات التشغيل عالية السرعة، قد تذوب رقائق البلاستيك جزئيًا وتلتصق بحافة القطع. ولمنع انسداد الرقائق وعدم استقرار القطع، يُنصح باستخدام سائل تبريد مستحلب لخفض درجة الحرارة وتحسين إخراج الرقائق.
خاتمة
طحن البلاستيك باستخدام الحاسوب تختلف هذه العملية اختلافًا كبيرًا عن تشكيل المعادن. فالتحكم في درجة الحرارة، ودقة هندسة الأدوات، والتثبيت المحكم، ومعايير القطع المُحسّنة، كلها عوامل أساسية لتحقيق دقة أبعاد عالية وجودة سطح ممتازة. ومن خلال إدارة الحرارة والتشوه بعناية، يستطيع المصنّعون ضمان إنتاج مستقر وفعّال للمكونات البلاستيكية الدقيقة.
جرب LVMA الآن!
استمتع بخصم 10% على طلبك الأول، بدون رسائل تسويقية.