
 خدمات
 التصنيع باستخدام الحاسوب (CNC)
 الصب بالقالب
 صفائح معدنية
 النموذج الأولي
 قولبة الحقن
 الهندسة المعمارية والديكور
 الصناعات
 هدايا وحرف يدوية
 الطاقة الجديدة
 المعدات الصناعية
 كهربائي
 السيارات
 الأجهزة
 موارد
 جديد
 مدونة
 التعليمات
 تحميل



ريد لو
مهندس مبيعات
يتمتع ريد بخبرة خمس سنوات في مجال المبيعات، تشمل إدارة الأعمال، وإدارة الجودة، والكتابة الفنية. وهو حاصل على درجة البكالوريوس في الهندسة، ولديه شغف كبير بالتعلم ومشاركة المعرفة والخبرات في مجال التشغيل الآلي والتصنيع.










إرشادات قولبة حقن البولي أميد: المبادئ والخصائص والمعالجة
تاريخ النشر: 2026-01-03
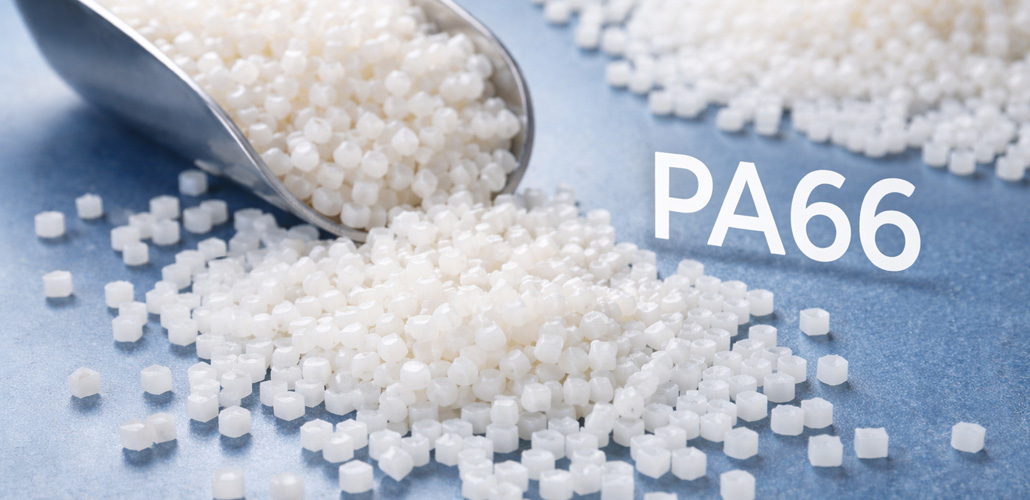
البولي أميد، أو PA، يُعرف على نطاق واسع باسم النايلون. وهو نوع رئيسي من البلاستيك الهندسي. تحتوي سلسلته الجزيئية على مجموعات أميد متكررة (–NHCO–) تُحدد بنيته الأساسية.
تُشكّل مجموعات الأميد شديدة القطبية هذه روابط هيدروجينية قوية. تُكسب هذه الروابط مادة البولي أميد قوة ميكانيكية عالية، ومقاومة للتآكل، وتزييتاً ذاتياً، ومقاومة كيميائية.
تشمل أنواع البولي أميد الشائعة PA6 وPA66 وPA12، والتي سُميت نسبةً إلى ذرات الكربون في المونومر. يتميز البولي أميد ببنية شبه بلورية، إلا أن أكبر تحدٍّ يواجه عملية التشكيل هو امتصاصه العالي للرطوبة. ويضمن التحكم الدقيق في الرطوبة نجاح عملية التشكيل.
الخصائص المادية للبولي أميد (PA)
امتصاص عالٍ للرطوبة وخطر التحلل المائي
تُعدّ حساسية البولي أميد للرطوبة التحدي الأكبر في عملية قولبة الحقن. إذ تمتص مجموعات الأميد الماء بسهولة، ويمكن أن يمتص البولي أميد 6 أكثر من 9.5% من الماء عند تشبّعه. وتؤدي الرطوبة الموجودة في المادة المنصهرة إلى تفككها عند درجات الحرارة العالية، مما يتسبب في هشاشة الأجزاء وظهور الفقاعات وعيوب السطح.
يؤدي امتصاص الماء إلى تليين مادة البولي أميد، مما يجعلها أكثر صلابة ولكن أيضاً أكبر حجماً. يجب تجفيف المواد الخام تماماً قبل التشكيل. قطعة بلاستيكية مصنعة حسب الطلبيجب أن تراعي التصاميم أيضاً التغيرات في الحجم الناتجة عن امتصاص الماء لاحقاً.
سلوك التبلور الملحوظ
تتأثر بلورية البولي أميد ومعدل التبلور والبنية البلورية بشكل كبير بظروف المعالجة - وخاصة معدل التبريد.
- تبريد سريع (درجة حرارة منخفضة للقالب)ينتج بلورات دقيقة وغير مثالية، مما يحسن المتانة والشفافية (للأجزاء الرقيقة)، ولكنه يؤدي إلى انكماش أعلى وغير متساوٍ واستقرار أبعاد أضعف.
- التبريد البطيء (درجة حرارة القالب العالية)يعزز التبلور الكامل، مما يزيد من الصلابة والصلابة والاستقرار الأبعاد ومقاومة الحرارة، على الرغم من أن التبلور المفرط قد يسبب الهشاشة.
نافذة انصهار ضيقة وخطر الأكسدة الحرارية
يتميز البولي أميد بنطاق درجة انصهار ضيق نسبيًا (PA6 ≈ 220 درجة مئوية، PA66 ≈ 260 درجة مئوية). يجب أن تكون درجات حرارة المعالجة مرتفعة بما يكفي لضمان التدفق، ولكن يجب التحكم بها بدقة لمنع ارتفاع درجة الحرارة. التعرض المطول لدرجات حرارة عالية في الهواء قد يُسبب الأكسدة الحرارية، مما يؤدي إلى اصفرار المادة وتدهور خصائصها.
تصلب سريع وسيولة عالية
تتميز مصهورات البولي أكريليك بلزوجة منخفضة وسيولة ممتازة، ولكن بمجرد انخفاض درجة الحرارة إلى ما دون نقطة الانصهار، ترتفع اللزوجة بسرعة بسبب التبلور. وهذا يتطلب حقن سريع السرعات وضغط التثبيت الكافي للتعويض عن الانكماش.
معايير العملية الرئيسية لقولبة حقن البولي أميد
التجفيف المسبق للمواد (خطوة حاسمة)
التجفيف إلزامي ويجب التحكم فيه بدقة.
المعدات: استخدم مجففًا لإزالة الرطوبة مع نقطة ندى موصى بها أقل من -40 درجة مئوية.
ظروف التجفيف:
- PA6: 80-100 درجة مئوية لمدة 4-6 ساعات (لا تتجاوز 110 درجة مئوية لتجنب الأكسدة).
- PA66: 100-120 درجة مئوية لمدة 4-8 ساعات.
درجات مقواة بالألياف الزجاجية: قم بتمديد وقت التجفيف من ساعة إلى ساعتين.
متطلبات محتوى الرطوبة:
- أقل من 0.15% (درجات معززة)
- أقل من 0.10% (الدرجات غير المعززة)
- أقل من 0.05% للتطبيقات عالية الأداء
بعد التجفيف، يجب استخدام المادة فوراً. أثناء إيقاف تشغيل الآلة، قم بتنظيف الأسطوانة ببوليمر مستقر (مثل البولي إيثيلين عالي الكثافة) أو اخفض درجة حرارة الأسطوانة إلى أقل من 160 درجة مئوية لمنع امتصاص الرطوبة وتلفها.
التحكم في درجة حرارة الانصهار
أثناء عملية تخصيص عملية حقن القوالب للأجزاء البلاستيكيةيجب أن تبقى درجات الحرارة ضمن نطاق ضيق لضمان التدفق مع تجنب التدهور.
القاعدة العامة: 20-50 درجة مئوية فوق نقطة الانصهار؛ لا تتجاوز 300 درجة مئوية أبدًا.
PA6درجة حرارة الانصهار الموصى بها: 230-260 درجة مئوية؛ المنطقة الخلفية: 210-230 درجة مئوية | المنطقة الأمامية: 240-260 درجة مئوية
PA66درجة حرارة الانصهار الموصى بها: 260-290 درجة مئوية؛ المنطقة الخلفية: 240-260 درجة مئوية | المنطقة الأمامية: 270-290 درجة مئوية
درجة حرارة الفوهة: أقل بمقدار 5-10 درجة مئوية من المنطقة الأمامية، ولكن أعلى من نقطة الانصهار لمنع التجمد.
تحسين درجة حرارة القالب
كثير مصنعي قوالب الحقن المخصصة أعتقد أن درجة حرارة القالب هي الأداة الأكثر فعالية للتحكم في تبلور منتجات البولي أميد، وبالتالي تحديد خصائص أدائها النهائية.
- النطاق النموذجي60-120 درجة مئوية
- درجة حرارة عالية للقالب (80-120 درجة مئوية)يحسّن ثبات الأبعاد، والصلابة، ومقاومة الحرارة، ولمعان السطح. يعزز الانكماش المنتظم ويقلل الإجهاد الداخلي. ضروري لأجزاء البولي أميد ذات الجدران السميكة وغير المدعمة.
- درجة حرارة منخفضة للقالب (60-80 درجة مئوية): يقلل من وقت الدورة ويزيد من المتانة ولكنه يؤدي إلى انكماش أكبر، ودقة أبعاد أضعف، وتشوه محتمل بعد التبلور.
- بالنسبة لـ PA المقوى بالألياف الزجاجية، يوصى بدرجات حرارة أعلى للقالب (80-100 درجة مئوية) لتقليل تعرض الألياف وخشونة السطح والتشوه.
سرعة الحقن، والضغط، والثبات
- سرعة الحقنيُنصح باستخدام سرعة عالية لملء التجويف بالكامل وتحسين قوة خط اللحام. كما أنها تعزز التوزيع المتجانس للألياف الزجاجية في المواد المقواة.
- ضغط الحقن: عادةً ما تتراوح بين 60 و100 ميجا باسكال؛ تتطلب الدرجات المقواة ضغطًا أعلى.
- الحفاظ على الضغط والوقتيُعدّ هذا الأمر بالغ الأهمية نظرًا لانكماش التبلور العالي لمادة البولي أميد. يجب أن يتراوح ضغط التثبيت بين 50% و80% من ضغط الحقن، وأن يُحافظ عليه حتى توقف تدفق المادة عند البوابة. يؤدي عدم كفاية ضغط التثبيت إلى ظهور علامات انكماش، وفراغات، وأجزاء أصغر من الحجم المطلوب.
الضغط الخلفي وسرعة البرغي
- سرعة فائقة: متوسط-منخفض، عادةً 40-70 دورة في الدقيقة، لتجنب التسخين المفرط الناتج عن القص.
- ضغط خلفييكفي ضغط خلفي منخفض (5-15 بار) لتجانس المصهور وإزالة الهواء المحتبس. أما الضغط الخلفي المفرط فيزيد من حرارة القص، لذا يجب تجنبه.
تصميم القالب والاعتبارات المساعدة
- تهويةيُعدّ توفير تهوية كافية أمرًا ضروريًا نظرًا لسرعة التعبئة واحتمالية انبعاث بخار الرطوبة. يُوصى بعمق فتحة التهوية: 0.015-0.025 مم.
- نظام البواباتقنوات قصيرة وسميكة ذات تجاويف كبيرة كافية لتصريف السوائل الباردة. تساعد أحجام البوابات الأكبر قليلاً على تقليل التسخين الناتج عن القص وتحسين التعبئة.
- أنظمة التبريديجب أن يكون موحدًا وفعالًا للحفاظ على درجات حرارة القالب مستقرة، وخاصة بالنسبة للتشكيل بدرجة حرارة عالية.
العيوب الشائعة وحلولها
خطوط فضية، فقاعات، سطح خشن
غالباً ما يكون السبب هو عدم كفاية التجفيف (في أكثر من 90% من الحالات). تحقق من ظروف التجفيف فوراً. قد تساهم درجة حرارة الانصهار المرتفعة أيضاً في ذلك.
عدم استقرار الأبعاد
يعود عدم استقرار أبعاد الأجزاء البلاستيكية المصبوبة بالحقن حسب الطلب بشكل رئيسي إلى امتصاص الرطوبة والتبلور اللاحق. استخدم مواد جافة تمامًا وحافظ على درجة حرارة القالب أعلى من 80 درجة مئوية لتحقيق استقرار التبلور.
الهشاشة المفرطة
قد ينتج ذلك عن الإفراط في التجفيف (الأكسدة)، أو ارتفاع درجة حرارة الانصهار (التدهور الحراري)، أو انخفاض درجة حرارة القالب مما يؤدي إلى إجهاد داخلي عالٍ. اضبط إعدادات التجفيف ودرجة الحرارة وفقًا لذلك.
علامات الانكماش والفراغات
زيادة ضغط التثبيت ووقت التثبيت، ورفع درجة حرارة القالب لتأخير تصلب الطبقة الخارجية، وتحسين موقع البوابة بالقرب من الأجزاء السميكة.
تعريض الألياف الزجاجية (تعويم الألياف)
زيادة درجات حرارة القالب والصهر، ورفع سرعة الحقن، وتحسين كفاءة خلط البرغي، واختيار درجات PA المقواة المناسبة.
خاتمة
اختيار الخيار الصحيح مصنعي قوالب الحقن المخصصة يُعدّ اختيار المنتجات المصنوعة من النايلون أمرًا بالغ الأهمية. تفخر LVMA بامتلاكها سلسلة توريد متكاملة لتقنية قولبة الحقن، حيث تُقدّم مجموعة متنوعة من خدمات قولبة الحقن، مثل قولبة الحقن ثنائية اللون وقولبة الإدخال. سيستخدم فريق LVMA خبرته لتقديم المشورة لكم والإجابة على أي استفسارات لديكم.
جرب LVMA الآن!
استمتع بخصم 10% على طلبك الأول، بدون رسائل تسويقية.