
 خدمات
 التصنيع باستخدام الحاسوب (CNC)
 الصب بالقالب
 صفائح معدنية
 النموذج الأولي
 قولبة الحقن
 الهندسة المعمارية والديكور
 الصناعات
 هدايا وحرف يدوية
 الطاقة الجديدة
 المعدات الصناعية
 كهربائي
 السيارات
 الأجهزة
 موارد
 جديد
 مدونة
 التعليمات
 تحميل


01
تصميم نسيج القالب للقولبة بالحقن: المبادئ والحالات
2025-07-22
في التصنيع الحديث، ملمس سطح القالب أصبحت تقنية المعالجة السطحية الدقيقة جزءًا مهمًا من مراقبة جودة المنتج. فهي لا تُحسّن المظهر الجمالي للمنتج فحسب، بل تُحسّن أيضًا خصائصه الوظيفية بشكل ملحوظ.
إضافةً إلى تحسين المظهر الجمالي، يؤثر ملمس السطح أيضاً على وظائف المنتج. إذ يُمكن للملمس أن يُقلل من الوهج، ويُخفي العيوب، ويُحسّن مقاومة التآكل. لذا، يجب على المصنّعين تحديد الحل الأمثل للملمس بناءً على سيناريو الاستخدام المحدد للمنتج، مع مراعاة خصائص المواد، وتكاليف الإنتاج، ومتطلبات الأداء.
لمساعدتك على فهم هذا الجانب الرئيسي من تصميم القوالب بشكل أفضل، قمنا بإعداد مقدمة عملية لـ قوام القوالبفي الأقسام التالية، سنشرح أنواع عمليات تشكيل نسيج السطح، وسيناريوهات التطبيق المحددة لأنواع نسيج السطح المختلفة.
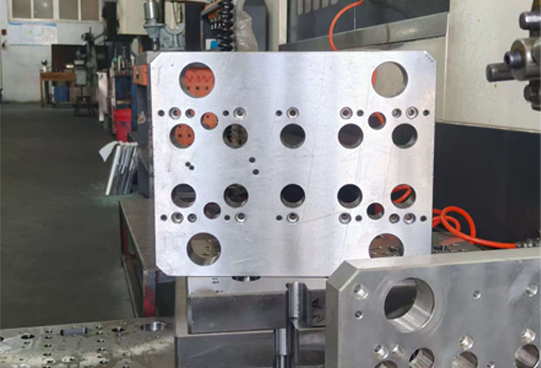
ما هو نسيج السطح؟
لمساعدتك على فهم هذا الجانب الأساسي من تصميم القوالب بشكل أفضل، قمنا بإعداد مقدمة عملية حول ملمس القوالب. في الأقسام التالية، سنشرح أهمية ملمس السطح، وأنواع عمليات تشكيل ملمس السطح، وسيناريوهات التطبيق المحددة لمختلف أنواع ملمس السطح.
أهم معايير نسيج السطح
يضع
يصف مصطلح "الطبقة" الاتجاه الرئيسي لنمط السطح، والذي يتحدد بشكل أساسي بتقنية المعالجة المستخدمة. فعلى سبيل المثال، ينتج عن عملية الطحن نسيج مخطط موازٍ لمسار حركة الأداة. أما عملية الصنفرة فتُشكّل نمط خدوش يتوافق مع اتجاه حركة ورق الصنفرة.
خشونة
تعكس خشونة السطح درجة عدم انتظام سطحه. يُعتبر السطح ذو خشونة Ra 0.8 ميكرومتر ناعمًا بشكل عام، بينما يُعتبر السطح ذو خشونة Ra 3.2 ميكرومتر أكثر خشونة بشكل ملحوظ ويُستخدم عادةً في المعالجة غير اللامعة.
تموج
تُعرف هذه الظاهرة بالتقلبات الدورية الناتجة عن اهتزاز المعدات أو تغيرات معلمات العملية عند تحرك آلة التشغيل على مساحة واسعة. ومن الأمثلة الشائعة على ذلك، أنه عند قيام مركز تشغيل CNC بالقطع بسرعة عالية، فإن الاهتزاز الطفيف للمغزل يترك علامات متموجة مميزة على سطح قطعة العمل. ويتراوح طول موجتها عادةً بين 0.8 و25 ملم.
لماذا يعتبر ملمس العفن مهماً للغاية؟
يمكن أن يُضفي ملمس سطح المنتج مزيدًا من الراحة وسهولة الاستخدام. ولا يقتصر الأمر على المظهر فحسب، بل له مزايا عملية أيضًا. فعلى سبيل المثال، يُسهّل ملمس السطح الإمساك بالأجهزة الطبية ويجعلها أقل عرضة للانزلاق، كما يُضفي على العبوات الجميلة ملمسًا ناعمًا ومريحًا. إضافةً إلى ذلك، يُمكنه إبراز خصائص العلامة التجارية من خلال أنماط مميزة.
الطرق الرئيسية لإنشاء قوام القوالب
لنلقِ نظرة الآن على الطرق الرئيسية الثلاث المستخدمة لإنشاء نسيج سطح القوالب:
1. التلميع

استخدم معجونًا كاشطًا وورق صنفرة وعجلة تلميع وأدوات أخرى لإنهاء سطح القالب ميكانيكيًا لجعل السطح أملسًا حتى مستوى المرآة.
سمات
- ● يمكن أن يكون السطح أملسًا للغاية (مثل SPI A1).
- ● قم بإزالة الخدوش الصغيرة وعلامات المعالجة لتحسين الجودة الإجمالية للقالب.
التأثير على المنتجات النهائية
- ● اجعل سطح الجزء المصبوب بالحقن يتمتع بتأثير المرآة أو اللمعان العالي، مع رؤية واضحة ولمعان قوي.
- ● مناسب للأجزاء الشفافة (مثل العدسات وأغطية المصابيح) أو المنتجات ذات متطلبات المظهر العالية.
- ● متطلبات عالية لسيولة المواد أثناء عملية التشكيل بالحقن، ومن المرجح حدوث علامات التدفق أو علامات الهواء.
2. السفع الرملي

يتم رش الرمل الناعم وخرز الزجاج وجزيئات أخرى على سطح القالب من خلال الهواء المضغوط لتشكيل نسيج مقعر ومحدب ناعم موحد.
سمات
- ● يمكن الحصول على تأثيرات سطحية مصنفرة وغير لامعة وحبيبية.
- ● إزالة علامات المعالجة بشكل فعال وتحسين تجانس السطح.
التأثير على المنتجات النهائية
- ● يتميز سطح المنتج بملمس ناعم غير لامع، وغير عاكس، ومقاوم لبصمات الأصابع.
- ● يمكنه إخفاء العيوب الصغيرة وتحسين المظهر العام للمنتج.
3. EDM - التصنيع بالتفريغ الكهربائي
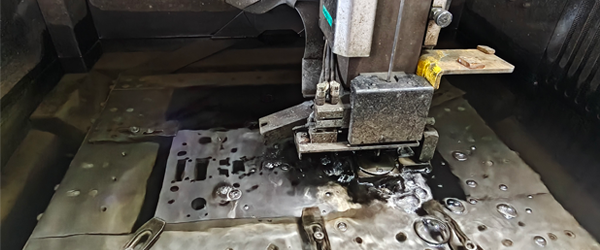
باستخدام التفريغ عالي التردد بين الأقطاب الكهربائية، يتم إطلاق درجة حرارة عالية على سطح القالب، مما يتسبب في انصهار المعدن وتبخره لتشكيل نسيج حفر دقيق.
سمات
- ● يمكنه تشكيل نسيج خشن موحد على سطح قوالب الفولاذ الصلب.
- ● يتميز الملمس بعمق معين وإحساس معدني، مما يجعله مناسبًا للمظهر ذي الطابع الصناعي.
التأثير على المنتجات النهائية
- ● يتميز السطح بملمس خشن مع إحساس "بالحفر"، والإحساس البصري ثلاثي الأبعاد قوي.
- ● من المفيد تحسين مقاومة المنتج للانزلاق والتآكل.
- ● عند ملء المادة، من السهل ترك غاز متبقٍ في النسيج، ويجب تحسين تصميم فك القالب والعادم.
معيار تشطيب السطح SPI
ال معيار SPI يُعدّ نظام تصنيف تشطيبات أسطح القوالب (وفقًا لجمعية صناعة البلاستيك) نظامًا شائع الاستخدام. يصنف هذا النظام مستويات صقل القوالب إلى أربع مجموعات رئيسية: أ، ب، ج، د، ولكل منها ثلاث درجات (من أ1 إلى د3). يضمن هذا المعيار جودة سطح متسقة للأجزاء البلاستيكية المصبوبة، ويساعد المصنّعين على توحيد توقعاتهم بشأن التشطيب.
سطح لامع عاكس (A1–A3)
يتم تحقيق هذه اللمسة النهائية من خلال التلميع الماسي، مما يوفر سطحًا خاليًا من العيوب يشبه المرآة مع أقصى قدر من اللمعان.
معيار SPI | ينهي | طريقة الإنهاء | خشونة السطح Ra |
|---|---|---|---|
A1 | لمسة نهائية شديدة اللمعان | مصقل ماسي بدرجة خشونة 6000 | من 0.012 إلى 0.025 ميكرومتر |
A2 | لمسة نهائية شديدة اللمعان | تلميع ماسي بدرجة 3000 حبيبة | من 0.025 إلى 0.05 ميكرومتر |
A3 | لمسة نهائية لامعة عادية | تلميع ماسي بدرجة خشونة 1200 | من 0.05 إلى 0.1 ميكرومتر |
تشطيب شبه لامع (B1–B3)
مصقول بورق صنفرة ناعم لإنشاء سطح أملس ولكنه أقل انعكاسًا من الدرجة الأولى.
معيار SPI | ينهي | طريقة الإنهاء | خشونة السطح Ra |
|---|---|---|---|
ب1 | لمسة نهائية شبه لامعة ناعمة | ورق صنفرة بدرجة خشونة 600 | من 0.05 إلى 0.1 ميكرومتر |
B2 | لمسة نهائية متوسطة شبه لامعة | ورق صنفرة بدرجة خشونة 400 | من 0.1 إلى 0.15 ميكرومتر |
B3 | لمسة نهائية شبه لامعة عادية | ورق صنفرة بدرجة خشونة 320 | من 0.28 إلى 0.32 ميكرومتر |
لمسة نهائية غير لامعة (C1–C3)
تم ابتكار هذه اللمسة النهائية باستخدام ورق الصنفرة، مما ينتج عنه ملمس خشن قليلاً وغير لامع.
معيار SPI | ينهي | طريقة الإنهاء | خشونة السطح Ra |
|---|---|---|---|
ج1 | لمسة نهائية غير لامعة ناعمة | حجر رملي بدرجة خشونة 600 | من 0.35 إلى 0.4 ميكرومتر |
C2 | لمسة نهائية متوسطة غير لامعة | حجر رملي بدرجة خشونة 400 | من 0.45 إلى 0.55 ميكرومتر |
ج3 | لمسة نهائية غير لامعة عادية | حجر رملي بدرجة خشونة 320 | من 0.63 إلى 0.70 ميكرومتر |
تشطيب ذو ملمس (D1–D3)
يتم تطبيق هذه الطبقة النهائية باستخدام السفع الرملي، مما ينتج عنه ملمس خشن وغير عاكس.
معيار SPI | ينهي | طريقة الإنهاء | خشونة السطح Ra |
|---|---|---|---|
D1 | لمسة نهائية ذات ملمس ساتان | 600 حجر قبل خرزة الزجاج الجافة رقم 11 | من 0.8 إلى 1.0 ميكرومتر |
D2 | تشطيب جاف ذو ملمس مميز | 400 حجر قبل السفع الجاف #240أكسيد | من 1.0 إلى 2.8 ميكرومتر |
D3 | سطح خشن الملمس | 320 حجرًا قبل السفع الجاف #24 أكسيد | من 3.2 إلى 18.0 ميكرومتر |
حالة تطبيقية
سطح مانع للانزلاق لعلبة قلم الأنسولين
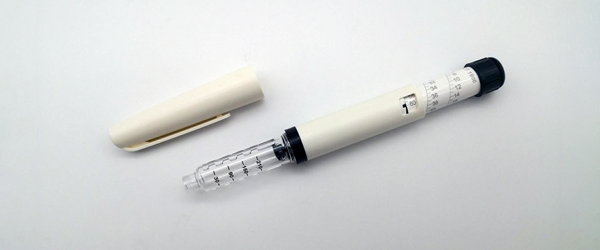
يُضفي سطح القالب ذو الملمس الدقيق خشونة دقيقة مُتحكَّم بها على الجزء الخارجي من جسم القلم، مما يُحسِّن سلامة الاستخدام ويُوفِّر قبضة مريحة. ويمنع هذا التصميم الخاص الانزلاق أثناء عمليات الحقن الدقيقة.
سماعة الواقع الافتراضي ذات السطح غير اللامع
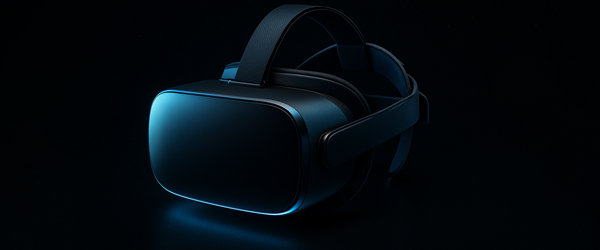
يُضفي نسيج القالب المصقول بالرمل تأثيرًا غير لامع موحدًا على غلاف سماعة الرأس، مما يزيل الانعكاسات وبقايا بصمات الأصابع.
تلميع مرآة لوحة القيادة للسيارة

يستخدم سطح القالب المصقول للغاية تقنية التلميع الماسي لخلق تأثير مرآة فائق لمكونات لوحة القيادة. وتعكس تضاريس السطح المُتحكم بها بدقة الضوء المحيط بأناقة مع الحفاظ على مقاومة الخدوش.
خاتمة
يُعدّ ملمس سطح القالب عاملاً بالغ الأهمية في إنتاج الأجزاء المصبوبة بالحقن. تُقدّم هذه المقالة بإيجاز تفاصيل معالجة الملمس ومعايير تشطيب السطح، وهي عوامل ضرورية يجب مراعاتها عند اختيار ملمس القالب.
إذا اخترت العمل مع شركة متخصصة في قولبة الحقن ذات خبرة واسعة، فسيسهم ذلك بلا شك في تسريع طرح منتجك في السوق. يتمتع خبراء LVMA بمعرفة منهجية بمعايير SPI للأسطح وعمليات معالجتها، ويمكنك الاعتماد على قدرتنا على مساعدتك في تحديد الملمس السطحي الأمثل الذي يلبي أهدافك المتعلقة بالجودة.